Руководство по профессиональному анализу и практическим решениям типичных проблем при монтаже алюминиевых монопанелей
2026-09-15
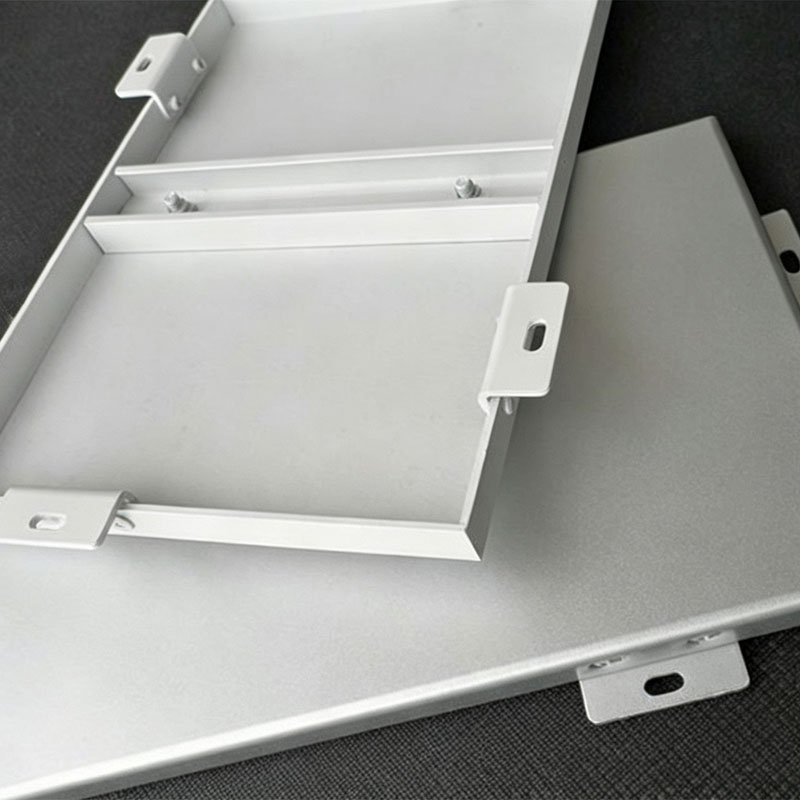
В строительно-отделочных работах алюминиевые монопанели широко применяются благодаря таким преимуществам, как лёгкость, высокая прочность, отличная атмосферостойкость и разнообразие форм. Однако в процессе реального монтажа часто возникают различные проблемы, вызванные свойствами материалов, особенностями технологических процессов или ненадлежащим управлением на площадке, что негативно сказывается на конечном результате и сроке службы. В данной статье на основе отраслевой практики обобщены наиболее часто встречающиеся проблемы при монтаже алюминиевых монопанелей и предложены целенаправленные решения.
I. Неудовлетворительная плоскостность поверхности и неровные швы
Проявление: после монтажа на поверхности панелей появляются волнообразные деформации, неровности или неравномерные зазоры между соседними панелями.
Анализ причин: слишком большой шаг или недостаточно надёжная сварка усилительных рёбер; недостаточная точность установки несущего каркаса; деформация панелей при транспортировке или перемещении на объекте.
Решение:
строго соблюдать нормы установки усилительных рёбер (рекомендуемый шаг не более 600 мм), обеспечивая полную сварку с лицевой панелью;
перед установкой каркаса провести трёхмерную разбивку осей с калибровкой, используя лазерный нивелир для контроля высотных отметок и вертикальности;
панели по прибытии на объект хранить в горизонтальном положении во избежание давления и деформации; перед монтажом проверять плоскостность, незначительные деформации допускается исправлять на месте.
II. Отслаивание покрытия и выраженные цветовые различия
Проявление: локальное отслоение и шелушение фторуглеродного покрытия, либо несоответствие цвета между панелями из одной партии.
Анализ причин: недостаточная подготовка поверхности перед нанесением покрытия (например, неполное формирование пассивирующего слоя); ошибка в рецептуре покрытия или недостаточная температура отверждения; разница в оттенках между разными партиями покрытия.
Решение:
строго соблюдать технологическую цепочку «обезжиривание → промывка → хромирование → сушка → нанесение покрытия», обеспечивая формирование целостного пассивирующего слоя;
температура и влажность в цехе нанесения покрытия должны поддерживаться в диапазоне 15–30 °C при относительной влажности не более 75%, температура в печи отверждения должна достигать не менее 230 °C;
по возможности использовать для одного проекта покрытие одной партии; перед нанесением выполнять пробную окраску образцов для сравнения; при необходимости выполнять полное перекрытие.
III. Ослабление креплений и недостаточная ветроустойчивость
Проявление: при сильном ветре панели вибрируют, издают скрип или даже частично отрываются.
Анализ причин: болтовые соединения уголковых креплений с каркасом недостаточно затянуты; усилительные рёбра не обеспечивают эффективную передачу нагрузок; на этапе проектирования недостаточно учтены ветровые нагрузки.
Решение:
все узлы соединения должны комплектоваться болтами из нержавеющей стали с пружинными шайбами, затяжка производится с усилием, рекомендованным производителем;
для высотных зданий или участков с большими пролётами необходимо увеличить плотность усилительных рёбер либо применять двухслойные конструкции;
на этапе проектирования следует рассчитывать ветровые нагрузки согласно нормам (аналог СНиП «Нагрузки и воздействия»), обоснованно выбирая толщину панели и шаг опор.
IV. Значительные погрешности при сверлении отверстий и изготовлении гнутых элементов
Проявление: смещение центров отверстий, неодинаковый диаметр отверстий либо несоответствие радиусов кривизны проектным значениям.
Анализ причин: недостаточная точность оборудования с ЧПУ; недостаточная проработка рабочих чертежей на этапе детализации; недостаточная квалификация рабочих.
Решение:
применять высокоточное оборудование с ЧПУ, перед началом резки проводить виртуальное моделирование и верификацию управляющих программ;
на этапе детализации конструкций обеспечить полноценное взаимодействие с консультантами по фасадным системам, чётко определить допустимые отклонения (обычно ±1 мм);
для сложных криволинейных элементов рекомендуется предварительно изготовить контрольный образец с последующим утверждением перед запуском в серийное производство.
V. Повреждения и загрязнения из-за недостаточной защиты готовой продукции
Проявление: на поверхности смонтированных панелей имеются царапины, отпечатки пальцев, следы клея или частицы пыли.
Анализ причин: отсутствие защитных мероприятий в процессе монтажа; случайные повреждения при совмещённых работах другими специалистами; неправильный способ очистки.
Решение:
сразу после монтажа наклеивать защитную плёнку, которую удалять не ранее этапа окончательной приёмки объекта;
организовать выделенные проходы и изолированные зоны, запрещая доступ посторонних лиц на монтажный участок;
для очистки использовать нейтральное моющее средство с мягкой тканью; категорически запрещается применение металлических щёток, сильных кислот или щелочей.
ООО Аньхой Ваньчуан Новые Материалы неизменно придерживается цели «нулевой дефект», осуществляя строгий контроль на всех этапах — от закупки сырья до финальных испытаний. Мы не только предлагаем высококачественные алюминиевые монопанели, но и предоставляем профессиональную техническую поддержку, помогая клиентам предотвращать риски при монтаже и гарантируя безупречную реализацию каждого проекта. Выбирая Ваньчуан, вы выбираете надёжность и профессионализм.